

 Eng



 Hogar / Noticias / Noticias de la industria / Fundamentos de la formabilidad del metal en operaciones de estampado
Fundamentos de la formabilidad del metal en operaciones de estampado
 2026.10.01
 Noticias de la industria
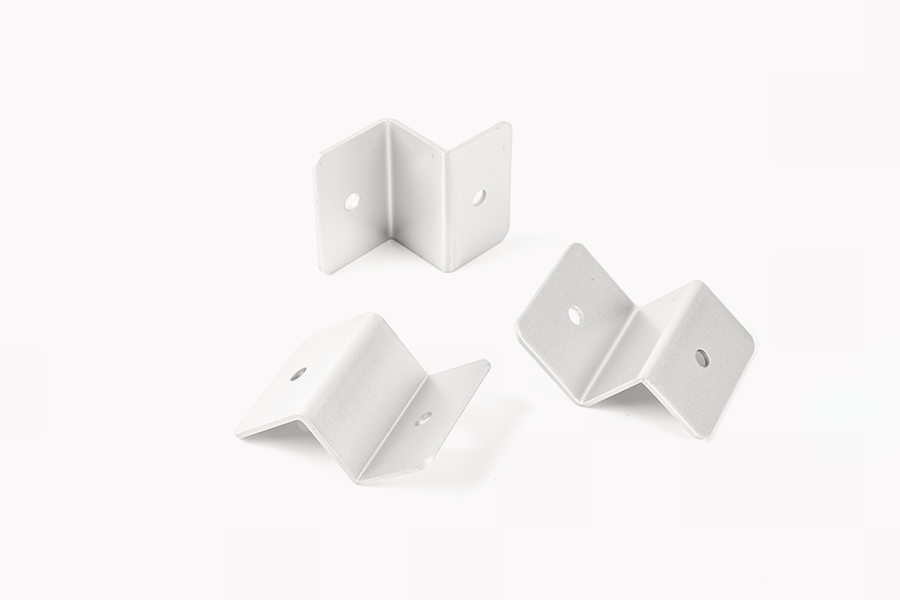
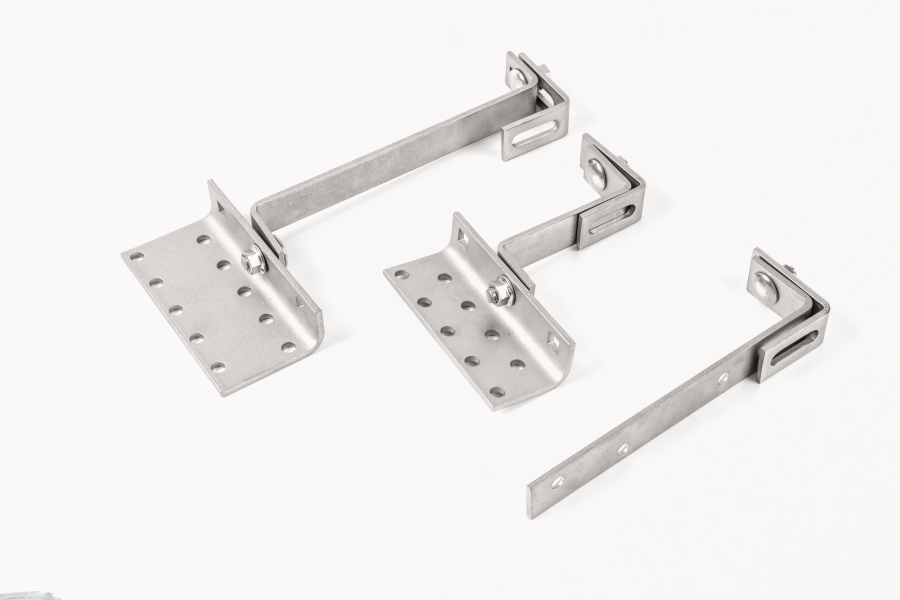
El estampado de metales representa una de las técnicas de fabricación en volumen más eficientes en la producción industrial moderna. El proceso convierte bobinas metálicas planas o láminas en componentes tridimensionales precisos mediante una deformación mecánica controlada. Cuando las instalaciones de fabricación producen Estampado de piezas metálicas , la facilidad general de procesamiento depende en gran medida de las características mecánicas, físicas y metalúrgicas intrínsecas de la materia prima seleccionada. La elección de un metal que ceda fácilmente a las fuerzas de corte, flexión, acuñación y trefilado reduce los requisitos de tonelaje de la prensa, extiende la vida útil del acero para herramientas, minimiza la generación de chatarra y garantiza una repetibilidad dimensional consistente en tiradas de producción extensas.
Determinar qué metal ofrece el mayor grado de conformabilidad requiere evaluar propiedades mecánicas clave, como el límite elástico, la resistencia máxima a la tracción, el porcentaje de alargamiento total, el comportamiento de endurecimiento por deformación y la estructura de la red cristalográfica. Si bien varios metales ferrosos y no ferrosos exhiben características favorables de trabajo en frío, las aleaciones de aluminio comercialmente puro, las formulaciones de latón blando, los aceros para trefilado con bajo contenido de carbono y el cobre sin alear se destacan como los metales que se deforman más fácilmente bajo las fuerzas mecánicas de las prensas punzonadoras. Comprender cómo se comportan estos materiales bajo tensión permite a los diseñadores de componentes e ingenieros de herramientas optimizar la eficiencia de fabricación manteniendo la integridad estructural.
La formabilidad de la chapa define la capacidad de un material metálico para sufrir una deformación plástica permanente sin sufrir estrechamientos localizados, desgarros, microfisuras o una recuperación elástica dimensional severa. En las operaciones de prensa de estampado, la conformabilidad dicta con qué facilidad el material en bruto se adapta a la geometría de las cavidades del punzón y la matriz bajo el tonelaje aplicado.
Relaciones entre el límite elástico y la resistencia a la tracción
La transición de la flexión elástica temporal a la conformación estructural permanente ocurre cuando la tensión mecánica aplicada excede el límite elástico del material. Los metales con un límite elástico inicial más bajo requieren una fuerza de presión significativamente menor para comenzar la deformación plástica. Este umbral de fuerza más bajo reduce la tensión interna dentro de los componentes del troquel y permite a los fabricantes utilizar prensas mecánicas o hidráulicas de menor tonelaje.
Igualmente crítico es el margen entre el límite elástico y la resistencia máxima a la tracción. Una amplia relación entre rendimiento y tracción proporciona una amplia ventana operativa durante el conformado. Cuando la materia prima posee un límite elástico bajo combinado con una alta resistencia a la tracción última, se deforma continuamente bajo la presión del punzón sin exceder repentinamente su límite de resistencia última, lo que de otro modo conduciría a una fractura o desgarro completo del material.
Porcentaje de elongación y capacidad de deformación plástica
El alargamiento total mide el porcentaje hasta el cual una muestra de metal puede estirarse antes de que se produzca una fractura física. Los materiales que exhiben un alto porcentaje de elongación uniforme se adaptan al estiramiento geométrico extremo sin adelgazamiento localizado. Durante operaciones complejas de embutición superficial o operaciones pesadas de bridado, el alto alargamiento permite que las estructuras de grano del material se estiren suavemente sobre los radios de entrada del punzón, distribuyendo la tensión uniformemente a lo largo de la pieza de trabajo.
Exponente de endurecimiento por deformación y relación de deformación plástica
El exponente de endurecimiento por deformación, comúnmente designado como valor n, mide la capacidad de un metal para endurecerse a medida que se deforma. Un valor de n más alto indica que a medida que un área localizada se deforma, se fortalece y transfiere fuerzas de deformación posteriores a las regiones circundantes no trabajadas. Este mecanismo propaga la deformación plástica a través de una superficie más amplia, evitando el estrechamiento prematuro.
La relación de deformación plástica, denominada valor r o anisotropía normal, mide la resistencia de una lámina de metal al adelgazamiento de la pared durante acciones de embutición profunda. Un valor alto de r significa que la lámina de metal prefiere estirarse hacia adentro desde el área de la brida en lugar de adelgazarse a través de su espesor. Los metales que combinan un valor n alto con un valor r alto presentan una facilidad de procesamiento excepcional cuando los fabricantes crean piezas metálicas para estampado de cavidades profundas.
Aleaciones de aluminio como metales altamente conformables para estampado
Los grados de aluminio comercialmente puro y las aleaciones de aluminio blandas no tratables térmicamente son ampliamente reconocidos entre los materiales más fáciles de procesar en prensas de estampado de chapa. Su excepcional rendimiento en el conformado en frío se debe directamente a su arquitectura atómica y su baja resistencia mecánica.
Mecánica de celosía cúbica centrada en las caras
El aluminio posee una estructura de red cristalina cúbica centrada en la cara. Esta disposición atómica contiene doce sistemas de deslizamiento primarios, que proporcionan numerosas direcciones cristalográficas a lo largo de las cuales los planos atómicos se deslizan entre sí bajo tensión cortante. Debido a que el deslizamiento ocurre fácilmente a temperatura ambiente, el aluminio exhibe una alta ductilidad natural, baja resistencia al corte y una excelente capacidad de flujo plástico bajo arietes de prensa mecánica.
Rendimiento del aluminio sin alear grado oncecientos
La aleación de aluminio comercialmente pura mil cien en estado de temple O completamente recocido representa uno de los materiales metálicos más fáciles de estampar. Con un contenido de aluminio del noventa y nueve por ciento o más, este material posee un límite elástico extremadamente bajo junto con altos valores de alargamiento total que a menudo superan el treinta y cinco por ciento.
Cuando los troqueles progresivos o de transferencia procesan aluminio de la serie mil cien, las fuerzas del punzón siguen siendo excepcionalmente bajas. El material fluye suavemente hacia las complejas cavidades del troquel, lo que lo hace adecuado para intrincadas tapas decorativas, reflectores eléctricos, aletas de intercambiadores de calor y carcasas de contenedores poco profundas. Además, la naturaleza blanda del aluminio sin alear da como resultado un desgaste abrasivo mínimo en los botones de matriz de acero endurecido para herramientas, lo que extiende los intervalos de mantenimiento de las herramientas a lo largo de largos ciclos de fabricación.
Formabilidad de la aleación de aluminio Tres Mil Tres
Mientras que el aluminio puro ofrece la máxima suavidad, la aleación de aluminio tres mil tres introduce manganeso como elemento de aleación principal para aumentar la resistencia mecánica y al mismo tiempo conservar una alta formabilidad. En su estado recocido de temple O, la aleación tres mil tres proporciona una ductilidad excelente, una capacidad de flexión suave y una buena capacidad de embutición.
La adición de manganeso refuerza la matriz de aluminio mediante el fortalecimiento de una solución sólida sin restringir significativamente el movimiento de dislocación durante la deformación en frío. Como resultado, el aluminio de tres mil tres series se deforma fácilmente al someterlo a punzones, perforaciones y embuticiones, a la vez que ofrece una mayor rigidez estructural en las piezas metálicas estampadas terminadas. Las aplicaciones típicas incluyen protectores térmicos para automóviles, componentes residenciales de HVAC, carcasas de electrodomésticos y carcasas electrónicas.
Ductilidad de la Aleación de Aluminio Cinco Mil Cincuenta y Dos
La aleación de aluminio cinco mil cincuenta y dos incorpora magnesio, lo que brinda mayor resistencia y al mismo tiempo conserva características respetables de conformado en frío en estado recocido. El magnesio mejora el comportamiento de endurecimiento por trabajo, permitiendo que la lámina de metal distribuya la tensión de manera efectiva durante los trazos de conformado profundos.
Aunque el aluminio cinco mil cincuenta y dos requiere un tonelaje de prensado ligeramente mayor que la aleación mil cien o la aleación tres mil tres, sigue siendo mucho más fácil de moldear que los aceros estructurales o las aleaciones de níquel. Su alta resistencia a la corrosión del agua salada y su buena resistencia a la fatiga lo convierten en la opción preferida para soportes marinos, paneles de chasis electrónicos y componentes de transporte donde deben coincidir la alta ductilidad y la durabilidad ambiental.
Consideraciones especiales de manipulación para el estampado de aluminio
A pesar de su formabilidad superior, el aluminio blando requiere ajustes operativos específicos dentro de la planta de estampado. Debido a la naturaleza de su superficie blanda, las láminas de aluminio son susceptibles a la abrasión superficial y a la microsoldadura en las superficies del troquel bajo presiones de contacto extremas.
Para mitigar la recogida de material y mantener la calidad del acabado de la superficie, los fabricantes de herramientas aplican recubrimientos de carbono tipo diamante altamente pulido o tratamientos de nitruro de titanio para perforar y troquelar las superficies. Además, se aplican lubricantes sintéticos de viscosidad ligera de forma continua a las bobinas de aluminio en bruto para eliminar los residuos microscópicos, controlar la fricción y evitar rayaduras en la superficie durante los trabajos de prensa a alta velocidad.
Acero con bajo contenido de carbono y aceros dulces blandos
Los metales ferrosos constituyen una porción enorme de la producción global de estampado. Entre las aleaciones a base de hierro, los aceros con bajo contenido de carbono y los aceros de calidad para embutición extra profunda se ubican como los metales ferrosos más fáciles de estampar en geometrías estructurales y de paneles.
Impacto en la microestructura y el contenido de carbono
La conformabilidad en frío del acero está controlada directamente por su contenido de carbono químico. Los aceros con bajo contenido de carbono suelen contener menos de cero coma uno cero por ciento de carbono en peso. Mantener el contenido de carbono al mínimo suprime la formación de fases duras de cementita dentro de la matriz microscópica de hierro, dejando una microestructura de ferrita predominantemente blanda.
La ferrita exhibe una alta ductilidad y un bajo límite elástico, lo que permite que los insertos de acero para herramientas punzonadoras corten, doblen y acuñen el metal sin requerir un tonelaje excesivo. Las bobinas de acero con bajo contenido de carbono se someten a procesos controlados de laminado en frío y recocido para establecer estructuras de grano óptimas que maximicen el alargamiento uniforme y la capacidad de endurecimiento por deformación durante las operaciones de prensa.
Grados de acero comercial y acero trefilado
El acero comercial estándar, designado como Tipo B, proporciona buena conformabilidad para tareas de flexión moderada, embutición superficial y corte general. Sin embargo, para formas geométricas más exigentes, los fabricantes utilizan grados de acero para embutición y acero para embutición profunda.
El acero trefilado presenta un control más estricto sobre las impurezas químicas como el azufre, el fósforo y el silicio. Reducir los niveles de impureza evita inclusiones frágiles que podrían actuar como puntos de concentración de tensiones durante el conformado. El acero de embutición profunda demuestra un alto alargamiento uniforme y valores favorables de relación de deformación plástica, lo que permite un estiramiento espectacular del material sin desgarro de la pared.
Capacidades de acero de calidad de embutición extra profunda
El acero de calidad extra profunda representa el pináculo de la conformabilidad entre las láminas de metal ferroso. Este material, que a menudo se fabrica como acero libre de intersticios, utiliza adiciones de microaleaciones de titanio o niobio para fijar átomos residuales de carbono y nitrógeno en una solución sólida.
Al eliminar los átomos intersticiales libres, el acero presenta un alargamiento de límite elástico cero, lo que evita la formación de antiestéticas marcas de tensión en la superficie durante el conformado. El acero de embutición extra profunda alcanza valores altos de anisotropía normal, lo que lo hace excepcionalmente fácil de prensar en intrincados paneles de carrocería de automóviles, cárteres de aceite profundos, tinas de electrodomésticos y prensados estructurales complejos que requieren un flujo de material multiaxial severo.
Recuperación elástica y estabilidad dimensional en acero con bajo contenido de carbono
En comparación con los aceros aleados de mayor resistencia o las aleaciones de aluminio, el acero con bajo contenido de carbono exhibe un comportamiento de recuperación elástica predecible luego de la liberación del punzón. Debido a que su límite elástico sigue siendo moderado en relación con su módulo elástico, las tensiones internas residuales se eliminan fácilmente a través de las estaciones estándar de doblado excesivo de matrices o acuñación inferior. Esta estabilidad simplifica el diseño de troqueles y acelera la puesta en servicio inicial de herramientas al producir piezas metálicas de estampado en volumen.
Aleaciones de cobre y latón en conformado de precisión
Las aleaciones de cobre sin alear y latón con alto contenido de zinc representan otra categoría de metales extremadamente dúctiles que se procesan con excepcional facilidad dentro de troqueles de estampado de precisión.
Maleabilidad de los grados de cobre sin alear
Los grados de cobre no aleado, incluido el cobre de alta conductividad libre de oxígeno y el cobre de brea resistente electrolítico, muestran una maleabilidad notable. Al igual que el aluminio, el cobre cristaliza en una red cúbica centrada en la cara, proporcionando abundantes planos de deslizamiento para una deformación plástica suave bajo carga mecánica.
El cobre posee un límite elástico bajo junto con una ductilidad extraordinaria, lo que permite un trabajo en frío severo sin requerir tratamientos térmicos de recocido intermedios. Cuando se estampa, la lámina de cobre fluye fácilmente hacia las cavidades del micro troquel, lo que la convierte en una opción de material óptima para terminales eléctricos complejos, barras colectoras, contactos de relé y clavijas de conectores electrónicos. La alta conductividad térmica también ayuda a disipar el calor por fricción generado en la interfaz del troquel durante las tiradas de estampado rápidas y progresivas.
Cartucho Latón Seven Zero Thirty Formabilidad
Entre las aleaciones de cobre y zinc, el latón para cartuchos que contiene aproximadamente un setenta por ciento de cobre y un treinta por ciento de zinc ofrece la combinación más alta de ductilidad y resistencia. Esta microestructura específica de latón alfa monofásico proporciona la máxima trabajabilidad en frío.
El latón para cartuchos deriva su nombre de su uso histórico en casquillos de munición embutidos, donde los espacios en blanco de metal se someten a severos golpes de embutición en varias etapas. En operaciones de troqueles progresivos y de transferencia, el latón para cartuchos demuestra una alta capacidad de alargamiento, un bajo límite elástico y una excelente resistencia al agrietamiento de los bordes durante operaciones de doblado agudo o estampado pesado.
Características de fricción y desgaste de herramientas bajas
Las aleaciones de cobre y latón poseen bajos coeficientes de fricción cuando se deslizan contra componentes de matriz de acero endurecido para herramientas. Su lubricidad natural minimiza el desgaste abrasivo en punzones de corte y bloques de formación, extendiendo la vida útil de la herramienta a lo largo de millones de ciclos de carrera.
Además, las aleaciones de cobre exhiben tasas de endurecimiento por trabajo insignificantes durante las etapas iniciales de deformación, lo que permite a los punzones perforar patrones de orificios limpios y sin rebabas con una fuerza de corte mínima. Los componentes completos de cobre y latón mantienen una alta precisión dimensional y perfiles de borde limpios sin extensas operaciones de desbarbado secundario.
Factores metalúrgicos clave que influyen en la facilidad de estampado
La relativa facilidad con la que se procesa cualquier metal dentro de una matriz de estampado depende de varios parámetros metalúrgicos interrelacionados. Los diseñadores de herramientas y los ingenieros de fabricación evalúan estos criterios para seleccionar el estado óptimo de la materia prima y ajustar los parámetros de la prensa.
Tamaño y orientación de la estructura del grano
El tamaño de grano microscópico de la chapa influye tanto en la formabilidad física como en la apariencia de la superficie después de la deformación. Las estructuras de grano fino, generalmente clasificadas entre el tamaño de grano siete y ocho de ASTM, proporcionan un mayor límite elástico pero ofrecen acabados superficiales suaves después del conformado.
Por el contrario, las estructuras de grano demasiado gruesas reducen el límite elástico, lo que facilita la deformación inicial, pero provocan una rugosidad localizada en la superficie conocida como piel de naranja cuando se estira. Los defectos de la piel de naranja crean microaumentos de tensión que pueden inducir agrietamiento prematuro durante una flexión severa. El procesamiento óptimo de chapa metálica requiere estructuras de grano equilibradas que se logran mediante ciclos controlados de laminado en frío y recocido de recristalización en fábrica.
Además, la dirección de rodadura del grano con respecto a los principales ejes de curvatura de la prensa juega un papel decisivo en el rendimiento del material. Doblar la chapa de metal perpendicular a la dirección de laminado distribuye la tensión de tracción a través de múltiples límites de grano, lo que reduce significativamente la probabilidad de que los bordes se partan a lo largo de curvas de radio estrecho.
Dinámica del exponente del endurecimiento por deformación
El exponente de endurecimiento por deformación dicta cómo se fortalece un metal a medida que se acumulan dislocaciones atómicas durante la deformación plástica. Los metales con altos valores de endurecimiento por deformación se endurecen de manera predecible bajo tensión, transfiriendo fuerzas de deformación a regiones adyacentes más blandas de la pieza de trabajo.
Este comportamiento de distribución uniforme de la tensión evita la formación de cuellos localizados en zonas de alta elasticidad, lo que permite que se formen sin problemas características tridimensionales complejas. El cobre recocido, el acero para trefilado con bajo contenido de carbono y las aleaciones blandas de aluminio mantienen exponentes favorables de endurecimiento por deformación que soportan un alto estiramiento del material durante las operaciones de prensa mecánica de un solo golpe.
Anisotropía normal y comportamiento de embutición profunda
La anisotropía normal mide la relación entre la deformación de ancho y la deformación de espesor durante las pruebas de tracción. Una relación de deformación plástica alta indica que el material resiste el adelgazamiento en su dimensión de espesor mientras se contrae libremente en su plano ancho.
Los metales con anisotropía normal alta tiran del material hacia adentro desde las regiones circundantes del soporte en blanco en lugar de estirar y adelgazar las paredes laterales verticales del contenedor. Los materiales que poseen altas relaciones de deformación plástica, como los aceros de calidad para embutición extra profunda y el latón alfa recocido, agilizan las secuencias de embutición profunda al reducir el número de estaciones intermedias de reestirado necesarias para alcanzar las profundidades objetivo del cilindro.
Módulo elástico y compensación de recuperación elástica
El módulo de elasticidad mide la rigidez intrínseca de un material. Cuando el ariete de una prensa de estampado asciende y alivia la presión de formación aplicada, se libera la tensión elástica interna, lo que hace que el componente se flexione ligeramente hacia su forma plana original.
Los metales con un límite elástico bajo combinado con un módulo elástico alto exhiben una recuperación elástica mínima. El acero con bajo contenido de carbono, por ejemplo, posee un alto módulo elástico en relación con su límite elástico, lo que da como resultado una estrecha estabilidad dimensional después del conformado. Las aleaciones de aluminio blandas también presentan una recuperación elástica manejable siempre que los radios de curvatura estén diseñados correctamente. El bajo retorno elástico simplifica el diseño de la geometría del troquel, elimina el proceso de prueba y error en el rectificado del troquel y garantiza dimensiones físicas consistentes en todas las piezas metálicas para estampado producidas en masa.
Consideraciones sobre procesos y herramientas para metales blandos
Si bien los metales blandos y dúctiles son inherentemente más fáciles de moldear, maximizar la eficiencia del procesamiento requiere configurar los parámetros de la línea de prensa y la arquitectura de las herramientas del troquel para que coincidan con las características del material.
Optimización del espacio libre de punzones y matrices
La holgura entre herramientas define el espacio físico entre el filo de un punzón y la abertura correspondiente en una placa de matriz. La distribución correcta del espacio libre se calcula en función del espesor del material y de su resistencia al corte.
Al tapar metales blandos como el aluminio recocido mil cien o el cobre puro, las holguras se establecen más ajustadas que las utilizadas para los aceros inoxidables de alta resistencia. El exceso de holgura en metales blandos provoca la formación de rebabas intensas, desplazamiento de los bordes y arrastre excesivo de material hacia la cavidad del troquel. La separación correcta del punzón garantiza una fractura limpia del material, bandas de pulido cizalladas suaves y perfiles de componentes planos.
Radios de matrices y acabados de superficies pulidas
La formación de radios en anillos de tracción y puntas de punzones debe adaptarse a las características de flujo de los metales blandos. Los radios agudos concentran la deformación localizada, que puede cortar la lámina blanda a pesar de la alta ductilidad intrínseca.
Los radios de entrada generosos promueven un movimiento suave del material hacia las cavidades del troquel. Además, las superficies de los troqueles diseñadas para metales no ferrosos blandos se pulen hasta obtener acabados de espejo o se recubren con depósitos de película delgada y dura para evitar la fricción superficial localizada, el desgaste y la transferencia de aluminio.
Dinámica de lubricación y enfriamiento de materiales
La lubricación juega un papel fundamental al estampar material de chapa altamente conformable. La fricción generada en la interfaz entre la lámina de metal y el acero del troquel puede restringir el movimiento del material, provocando desgarros inesperados incluso en aleaciones altamente dúctiles.
Los fluidos sintéticos solubles en agua y los aceites minerales ligeros reducen la fricción límite, enfrían los componentes de las herramientas y eliminan las micropartículas metálicas sueltas de la cavidad del troquel. La aplicación adecuada del fluido garantiza un deslizamiento uniforme del material debajo de las placas de presión del soporte en bruto, lo que permite a los fabricantes aprovechar todo el potencial de alargamiento del aluminio blando, el latón y el acero con bajo contenido de carbono.
Sincronización de velocidad y tonelaje de prensa
Los metales blandos y altamente conformables requieren un tonelaje total de prensado menor en comparación con los aceros de alta resistencia y baja aleación o los grados de titanio estructural. Este menor requisito de fuerza reduce la carga de impacto en los marcos de las prensas mecánicas, las contrabarras y los cigüeñales.
Además, los metales no ferrosos dúctiles se pueden procesar a velocidades rápidas de carrera de prensa, que frecuentemente superan varios cientos de carreras por minuto en líneas de prensa progresivas automatizadas. La sincronización de los mecanismos rápidos de alimentación de material con las carreras de prensa mecánica de alta velocidad produce un alto rendimiento de fabricación y un costo mínimo por componente terminado.
Evaluación comparativa de metales para estampación
La evaluación de la formabilidad relativa y el impacto operativo de diferentes metales de ingeniería permite a los planificadores de producción equilibrar el costo del material, las propiedades mecánicas y la simplicidad de fabricación. La siguiente comparación destaca métricas cualitativas clave de conformabilidad entre aleaciones de estampado de metales primarios.
Consideraciones de costos de materiales versus producción
Si bien los metales no ferrosos ultrablandos, como el aluminio puro o el latón en cartucho, ofrecen la máxima facilidad de estampado, los costos de adquisición de materia prima deben sopesarse con el aumento del volumen de producción. Los metales no ferrosos generalmente tienen precios de materia prima más altos por libra que los aceros al carbono estándar.
Sin embargo, el procesamiento de metales no ferrosos altamente dúctiles reduce drásticamente los gastos de mantenimiento de herramientas, extiende los intervalos de afilado de punzones y permite el uso de maquinaria de prensa de menor tonelaje. Para componentes de gran volumen con cavidades de embutición profunda o curvaturas complejas en múltiples direcciones, los ahorros obtenidos gracias a la reducción del desgaste de la matriz y a mayores velocidades de ciclo a menudo compensan los mayores gastos en materia prima durante la vida útil del producto.
Limitaciones geométricas y límites de formabilidad
Incluso los metales más dúctiles poseen límites físicos con respecto a la máxima severidad de deformación. Intentar forzar una lámina de aluminio recocido o una pieza bruta de acero de embutición extra profunda más allá de su límite de alargamiento uniforme provoca estrías localizadas y desgarros finales.
Los ingenieros de herramientas utilizan diagramas de límites de conformado para mapear zonas operativas seguras para láminas metálicas blandas. Al evaluar la distribución de deformaciones mayores y menores en áreas de alto estiramiento, los diseñadores de troqueles insertan estaciones de preformado intermedias, agregan recortes de alivio de material o ajustan las fuerzas de sujeción de los portapiezas para mantener la deformación local dentro de los límites seguros del material.
Directrices prácticas de ingeniería para la selección de metales
Seleccionar el metal más sencillo para un proyecto de estampado específico requiere armonizar los requisitos funcionales del uso final con la facilidad de fabricación. La aplicación de directrices metalúrgicas prácticas durante el diseño inicial de componentes evita cuellos de botella en la fabricación posterior.
Emparejar la ductilidad con la profundidad dibujada y la severidad de la forma
Al diseñar componentes planos simples con orificios internos perforados básicos y bridas de borde plegado poco profundo, el acero comercial estándar con bajo contenido de carbono o el aluminio semiduro proporciona una formabilidad adecuada al mismo tiempo que mantiene la rigidez de la pieza.
Sin embargo, cuando la geometría de los componentes implica cavidades profundas sin costuras, carcasas cilíndricas altas o superficies curvas compuestas, los diseñadores de componentes deben exigir aleaciones de aluminio templado O totalmente recocido, cartuchos de latón o aceros de calidad para embutición extra profunda. La especificación del templado suave del material desde el principio garantiza que la materia prima se estire suavemente sin requerir secuencias complejas de recocido de varias etapas durante los ciclos de producción.
Límites de radio y estrategias de orientación de curvatura
Para aprovechar al máximo la ductilidad natural de los metales fáciles de estampar, los dibujos de los componentes deben incorporar generosos radios de curvatura internos. Como práctica general, los radios de curvatura interiores deben igualar o superar el espesor de la lámina de un material para grados de aluminio blando y acero con bajo contenido de carbono.
Además, la disposición de los componentes en bobinas continuas debe orientar las líneas de curvatura primarias en ángulo recto con respecto a la dirección de laminado de la tira de metal. La alineación de las líneas de curvatura a lo largo de la fibra minimiza la concentración de tensión de tracción a lo largo de los radios de curvatura exteriores, eliminando virtualmente el agrietamiento de los bordes incluso al estampar pliegues estructurales estrechos.
Reglas de preparación de bordes y colocación de orificios
Incluso los metales blandos pueden experimentar desgarros prematuros si los orificios perforados se colocan demasiado cerca de las bridas formadas o de los bordes en blanco. La perforación de orificios antes del conformado pesado se extiende alrededor de los perímetros del orificio, lo que introduce tensión localizada en el borde.
Colocar los bordes de los orificios a una distancia mínima de dos a tres veces el espesor del material lejos de las principales líneas de doblez preserva la continuidad del material y permite que las láminas metálicas blandas fluyan uniformemente durante el descenso del punzón. Para obtener la máxima calidad de los bordes, los punzones ciegos afilados con bordes cortantes pulidos crean perímetros sin rebabas que soportan bridas secundarias severas sin que los bordes se partan.

Sobre nosotros
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Derechos de autor © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
