

 Eng



 Hogar / Noticias / Noticias de la industria / Estampado de alta precisión: tolerancias, herramientas, materiales y guía de abastecimiento
Estampado de alta precisión: tolerancias, herramientas, materiales y guía de abastecimiento
 2026.10.22
 Noticias de la industria
Un resorte de contacto de acero inoxidable de 0,4 mm para un disyuntor en miniatura tiene una separación de contacto de ±0,03 mm, un límite de rebabas de 0,02 mm y una indicación de planitud de 0,05 mm en un tramo de 25 mm. La prensa que la forma podría ser una máquina de 45 toneladas, algo que no tiene nada de especial en una hoja de especificaciones. Lo que realmente hace que esa pieza sea de "alta precisión" es todo lo que rodea a la prensa: el diseño de la tira, la holgura del troquel, el certificado del material, el sensor en el troquel que detiene la carrera cuando un trozo no se expulsa y el informe dimensional que viaja con el envío.
Entonces, la definición de trabajo es la siguiente: el estampado de alta precisión es un proceso de matriz progresiva en el que la tolerancia dimensional, la altura de las rebabas, la planitud y la repetibilidad de lote a lote se controlan lo suficientemente estrictamente como para que la pieza pueda pasar directamente al ensamblaje sin clasificación, retrabajo o inspección al 100%. Todo lo que sigue explica cómo se diseña ese control, cuánto cuesta, dónde falla silenciosamente y cómo un comprador puede especificarlo y calificarlo sin descubrir problemas a las seis semanas de producción.
Antes de entrar en detalle, vale la pena señalar tres conclusiones:
- La precisión está diseñada en la pieza y la herramienta, no en la prensa. Aproximadamente entre el 70% y el 80% de la tolerancia alcanzable se fija mediante la geometría de la pieza, la elección del material y el diseño del troquel antes del primer golpe.
- La tolerancia y el costo no están relacionados linealmente. Apretar una dimensión no crítica de ±0,20 mm a ±0,05 mm es casi gratuito; apretar uno crítico de ±0,05 mm a ±0,02 mm puede agregar entre un 30% y un 60% al costo de las herramientas.
- La mayoría de las fugas de calidad en componentes estampados se remontan a la variabilidad del material y al desgaste de las herramientas, no a la precisión de la máquina. Los compradores que manejan esas dos variables rara vez tienen argumentos de tolerancia.
Qué significa el estampado de alta precisión en la práctica
No existe una norma universal que defina la "alta precisión" en el estampado. Diferentes proveedores trazan la línea en diferentes lugares, por lo que una orden de compra que simplemente diga "alta precisión" casi no tiene sentido. Lo que importa es la banda de tolerancia que las herramientas están diseñadas para mantener durante toda la producción, no solo en la primera muestra.
Una forma útil de encuadrar la capacidad es por clase de tolerancia, ya que la clase determina el presupuesto de herramientas, el método de inspección y el volumen en el que aún funcionan los aspectos económicos.
| clase | Tolerancia de características críticas | Altura de rebaba (típica) | Planitud superior a 100 mm | Partes representativas |
|---|---|---|---|---|
| Chapa en general | ±0,20 milímetros | ≤0,10mm | 0,30 milímetros | Soportes, cubiertas, paneles de chasis, placas de montaje. |
| Estampado de precisión | ±0,05 milímetros | ≤0,05mm | 0,10 milímetros | Carcasas de conectores, latas de blindaje, terminales, soportes de barras colectoras |
| Estampado de alta precisión | ±0,02 mm, hasta ±0,01 mm en funciones seleccionadas | ≤0,02–0,03 mm | 0,05 milímetros | Resortes de contacto, componentes de relés, laminaciones de motores, carcasas de sensores, pequeños conjuntos de precisión |
En ese cuadro vale la pena señalar dos cosas. En primer lugar, el requisito de las rebabas suele ser la restricción más difícil en la práctica. Un límite de rebabas de 0,05 mm en una pieza de 0,3 mm de espesor parece modesto hasta que se tiene en cuenta el desgaste del punzón en 500.000 golpes. En segundo lugar, el calificativo de "características seleccionadas" es importante: ninguna herramienta aguanta ±0,01 mm en todas partes, y un dibujo que lo exige globalmente se cotizará muy alto o no se cotizará en absoluto.
La precisión también se extiende más allá del dibujo bidimensional. Una pieza puede tener dimensiones perfectas y aún así fallar en el ensamblaje debido a torsión, curvatura, condición del borde o tensión residual que se abre después del recubrimiento. Los compradores experimentados especifican esas características explícitamente.
La precisión se decide antes de que comience la prensa
Cuando una pieza estampada sale de la tolerancia, la pregunta instintiva es "¿qué le pasa a la máquina?" Casi nunca es la máquina. Cuatro palancas controlan el resultado y se colocan en este orden.
Diseño de piezas y diseño para fabricación.
La causa más común de que un proyecto de estampado de alta precisión no sea cotizado es un dibujo heredado de un proceso de mecanizado o fundición a presión. Las piezas mecanizadas requieren rutinariamente esquinas internas afiladas, cavidades profundas y estrechas y variaciones en el espesor de las paredes que un troquel de estampado no puede reproducir de manera económica. Una revisión fácil de estampar (relieve agregado, radios de curvatura ajustados, características reorientadas para que se asienten en una estación) a menudo elimina costos sin tocar la función.
El radio de curvatura mínimo es una buena comprobación temprana. Para el acero dulce, se puede lograr un radio interior de 0,8 a 1,0 veces el espesor del material sin agrietarse; para acero inoxidable austenítico, permita aproximadamente 2 veces el espesor debido al endurecimiento por trabajo y la recuperación elástica. Cualquier cosa más ajustada necesita un material diferente, recocido entre operaciones o un rediseño.
Espacio libre para troqueles y disposición de tiras.
El espacio libre de corte suele ser del 5 al 8 % del espesor del material por lado para el acero al carbono, un poco menos para el acero inoxidable y el latón, y un poco más para el aluminio. Una holgura demasiado pequeña aumenta la fuerza de punzonado, acelera el desgaste y produce un corte secundario y una rebaba más alta; demasiado produce vuelcos, una cara de fractura rugosa y una rebaba que se dobla en lugar de cortarse.
El diseño de la tira rige la repetibilidad tanto como el propio troquel. Los orificios piloto que ubican cada estación, el ancho adecuado del soporte, los anchos de puente consistentes entre las piezas y el flujo equilibrado de material alrededor de la tira reducen el error de posición. En trabajos de alta precisión, la tira a menudo se diseña de modo que las características críticas se formen en la misma estación en lugar de volver a registrarse aguas abajo; cada nuevo registro es una oportunidad para que se produzca un error de acumulación.
Consistencia del material
Una matriz construida para un sustrato de 180 HV producirá diferentes dimensiones cuando llegue una bobina a 220 HV, porque la recuperación elástica aumenta con el límite elástico. La variación de dureza de bobina a bobina de 20 HV es común en los grados comerciales y es suficiente para cambiar el ángulo de curvatura entre 0,5 y 1,5 grados. Los compradores que compren estampados de alta precisión deben esperar recibir certificados de material con dureza y propiedades mecánicas, y los proveedores deben tomar muestras de ellos. Cuando el requisito sea realmente estricto, especifique un rango de dureza en lugar de solo un grado.
Control de procesos en el piso
Desgaste de troqueles. Por lo general, una matriz progresiva de acero al carbono necesita reafilarse cada 100 000 a 300 000 golpes, según el espesor y el recubrimiento; El acero inoxidable es más duro para las herramientas. Lo que distingue a un proveedor confiable de alta precisión es un programa de reafilado determinado por la altura medida de las rebabas y las dimensiones de la pieza, no por una falla. Los sensores en el troquel para detección de residuos, posición de la tira, atascos y activación del piloto son estándar en herramientas serias porque convierten un evento de desperdicio en una prensa parada en lugar de 5,000 piezas sospechosas.
La cadena de proceso detrás de una pieza estampada de alta precisión
El estampado de alta precisión rara vez es una sola operación desde la bobina hasta la caja de envío. Comprender la cadena ayuda al comprador a ver dónde se encuentran los costos y dónde se esconde el riesgo.
Corte, perforación y conformación
Un troquel progresivo combina corte, perforación, muescas, doblado, embutición y acuñado en entre 6 y 20 estaciones. Cada estación realiza un incremento de la geometría y la pieza permanece unida a la tira hasta el corte final. La ventaja de la precisión proviene de no soltar nunca la pieza: nunca se vuelve a fijar, por lo que la estrategia de referencia la mantiene la herramienta y no un operador.
Funciones internas
Las herramientas modernas de alta precisión frecuentemente incluyen funciones que solían ser operaciones secundarias. El roscado en matriz, el remachado en matriz, el replanteo en matriz, el corte por láser en matriz para funciones que de otro modo requerirían una pasada separada y la medición en matriz de una dimensión crítica reducen la manipulación. En el manejo es donde se pierde precisión: cada vez que una pieza sale de una máquina y entra en otra, aparece un nuevo dispositivo y una nueva pila de tolerancias.
Operaciones secundarias y montajes.
No todo puede ni debe hacerse en el dado. El desbarbado, el volteo, la formación de roscas, la soldadura, la inserción de sobremoldes de plástico y el ensamblaje de varias piezas estampadas en un subconjunto son pasos comunes posteriores. Cuando un componente necesita dos mitades estampadas, una soldadura, un inserto roscado y un elemento de plástico, consolidar ese trabajo con un proveedor elimina la pila de tolerancia que aparece cuando tres proveedores trabajan cada uno con su propia interpretación del dibujo.
 Conjuntos y subconjuntos fabricados a medida Conjuntos y subconjuntos fabricados a medida que consolidan el estampado, la soldadura, la instalación de sujetadores y el acabado para reducir la acumulación de tolerancias de múltiples proveedores. Ver producto →
La regla práctica: si el conjunto tiene más de tres componentes y el ajuste entre ellos es funcionalmente crítico, obtenga el conjunto en lugar de las piezas individuales. Las discusiones dimensionales entre dos proveedores que afirman estar dentro de su propia tolerancia son costosas de resolver.
La elección del material establece el techo de tolerancia
Ningún diseño de matriz compensa un sustrato inadecuado. El material determina la recuperación elástica, las rebabas alcanzables, la tasa de desgaste de la herramienta y cuánto se moverá la pieza después del enchapado o el tratamiento térmico.
| Material | Espesor típico | Formabilidad | Resistencia a la corrosión | donde cabe |
|---|---|---|---|---|
| Acero al carbono laminado en frío (SPCC/DC01) | 0,2–3,0 mm | Excelente | Ninguno sin recubrimiento | Soportes internos, piezas estructurales, componentes sensibles al coste. |
| Acero electrogalvanizado (SECC) | 0,3–2,0 mm | bueno | moderado | Cajas eléctricas, chasis, hardware. |
| Acero galvanizado en caliente (SGCC) | 0,4–3,0 mm | bueno | bueno | Viviendas exteriores, herrajes estructurales. |
| Inoxidable 301 / 304 | 0,1–2,0 mm | moderado, high springback | Excelente | Muelles, contactos, piezas de electrodomésticos y equipos alimentarios. |
| Inoxidable 316 | 0,2–1,5 mm | moderado | Muy bueno, resistente al cloruro. | Viviendas marinas, químicas y médicas. |
| Aluminio 5052 / 1060 | 0,3–3,0 mm | bueno, low springback | bueno when anodised | Carcasas ligeras, disipadores de calor, cubiertas. |
| Latón C2680 / cobre C1100 | 0,1–1,5 mm | Excelente | bueno | Terminales, barras colectoras, contactos, piezas conductoras. |
| Acero para muelles 65Mn / 301 | 0,1–1,2 mm | Justo, requiere alivio del estrés. | Pobre sin recubrimiento | Clips, resortes, elementos de retención. |
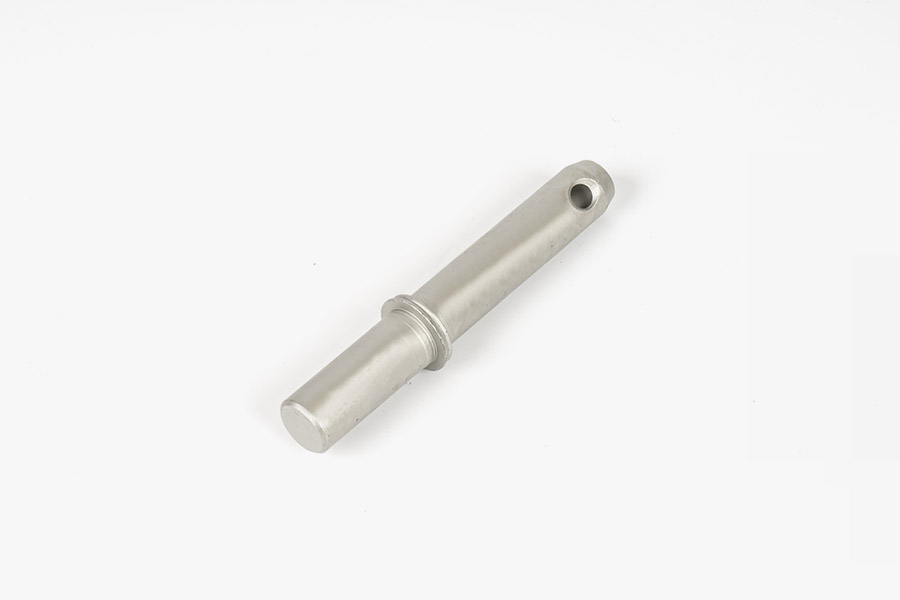
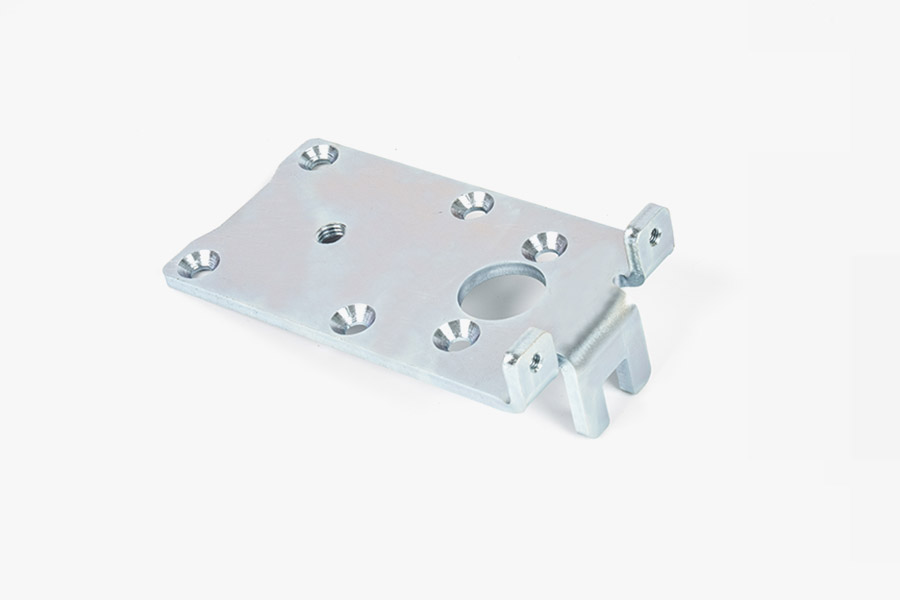
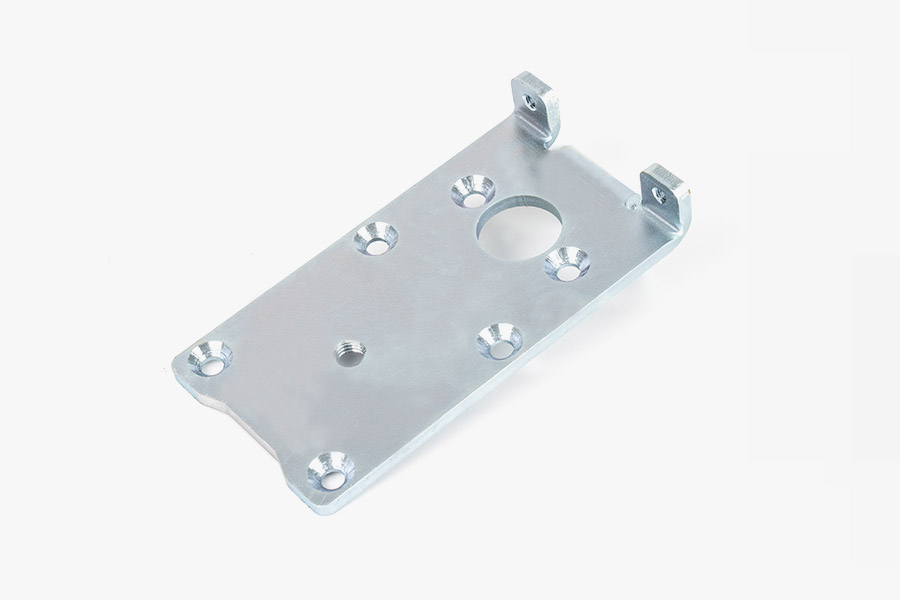
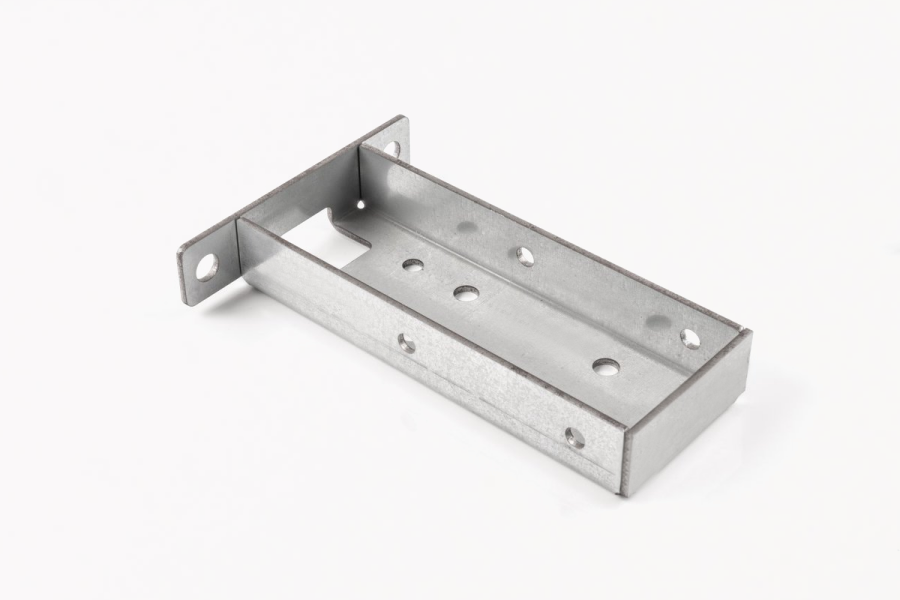 Estampado de piezas metálicas para aplicaciones de precisión Piezas metálicas estampadas con precisión para equipos automotrices, electrónicos, de electrodomésticos y de nuevas energías, con precisión dimensional, resistencia y planitud adecuadas para marcos, carcasas y conectores. Ver producto →
Dos decisiones materiales provocan más retrabajo que cualquier otra. La primera es sustituir una calidad "lo suficientemente parecida" para ahorrar costes: SECC en lugar de SPCC cambia la condición de la superficie y la fricción en la matriz, y puede cambiar las dimensiones formadas en varias centésimas de milímetro. El segundo es ignorar la dirección de la fibra. La flexión paralela a la dirección de laminación produce grietas en radios más estrechos que la flexión transversal, por lo que una pieza que se forma perfectamente en una orientación puede fallar cuando se gira la bobina.
La tolerancia al espesor en la bobina en bruto es otro factor que contribuye silenciosamente. La bobina comercial suele suministrarse a ±0,05 mm o ±10 % del valor nominal, lo que sea mayor. En una pieza de 0,5 mm que exige una altura total de ±0,03 mm, la tolerancia de la bobina por sí sola puede consumir todo el presupuesto. Los compradores en ese rango deben especificar una tolerancia de espesor más estricta en el material y esperar pagar por ello.
Cómo encajan la tolerancia, GD&T y la inspección
Un dibujo lleno de indicaciones de ±0,02 mm sin datos de referencia y sin un método de inspección establecido es una invitación a la disputa. El dimensionamiento y las tolerancias geométricas resuelven esto definiendo datos funcionales y separando el tamaño de la forma, la orientación y la posición. Una indicación de posición de Ø0,05 mm en MMC en dos orificios de montaje, por ejemplo, le dice al fabricante de herramientas exactamente qué debe lograr el troquel y le dice al inspector exactamente qué medir, y permite la tolerancia adicional que una simple tolerancia de caja de ±0,02 mm no brinda.
Vale la pena acordar tres convenciones prácticas con cualquier proveedor en la etapa de cotización:
- Qué características son críticas, cuáles son importantes y cuáles son sólo de referencia. La mayoría de los dibujos no distinguen, por lo que todo se inspecciona y todo cuesta dinero.
- La capacidad del proceso se centra en características críticas. Un Cpk de 1,33 es un punto de referencia común, 1,67 para piezas automotrices o relacionadas con la seguridad.
- Si la inspección del primer artículo es un diseño dimensional completo o una verificación limitada, y si debe repetirse después de cualquier modificación de las herramientas.
El equipo de inspección debe igualar la tolerancia, no excederla tanto que domine el costo de la medición. Un flujo de trabajo típico de alta precisión utiliza una máquina de medición de coordenadas para primeros artículos y geometrías complejas, un sistema óptico o de visión para características planas y rebabas, un proyector de perfiles para radios y ángulos, un probador de rugosidad para el estado de los bordes y las superficies, y medidores manuales para las comprobaciones de alta frecuencia en la línea. Las pruebas de dureza y la medición del espesor del recubrimiento completan el cuadro para piezas tratadas térmicamente o enchapadas.
El control de tolerancia en el taller es un ejercicio estadístico más que un ejercicio de inspección. Verificar cada pieza número 200 y trazar las dimensiones críticas muestra la tendencia del desgaste de la herramienta mucho antes de que una pieza salga de la tolerancia, que es lo que permite a un proveedor reafilar en condiciones en lugar de fallar. Para un tratamiento más profundo del error de acumulación y posición, consulte esta explicación de Controlar la tolerancia dimensional y los errores de forma y posición en el estampado de alta precisión. .
Acabado superficial, enchapado y tolerancia que consumen
El revestimiento añade metal. Una capa de zinc de 10 µm en cada cara hace crecer una parte de 0,50 mm a 0,52 mm, lo cual está bien para un soporte y fatal para un terminal de ajuste a presión. Los compradores deben indicar si las dimensiones del dibujo se aplican antes o después del acabado; la mayoría de los dibujos no lo hacen y la suposición predeterminada difiere entre los proveedores.
| terminar | Espesor típico | Efecto sobre las dimensiones | Consideraciones |
|---|---|---|---|
| Galvanoplastia de zinc | 5-15 micras | Consume entre 10 y 30 µm de margen total en ambas caras. | Riesgo de fragilización por hidrógeno en aceros para resortes de alta resistencia; se requiere hornear |
| Zinc-níquel | 8–15 micras | Similar al zinc | Mejor rendimiento en niebla salina, mayor coste |
| Pasivación (inoxidable) | Menos de 1 µm | insignificante | Elimina el hierro libre; no cambia mucho la apariencia |
| Níquel no electrolítico | 3–25 micras | Uniforme, pero debe estar presupuestado. | bueno wear resistance and solderability |
| estañado | 3-10 micras | Pequeño pero mensurable en características finas | Principalmente para soldabilidad |
| Recubrimiento en polvo/e-coat | 40–100 micras | Significativo; Requiere enmascaramiento de características críticas. | El enmascaramiento aumenta el costo de manipulación |
| Desbarbado/giro vibratorio | Elimina entre 5 y 25 µm de material de borde | Cambia la condición del borde y puede redondear las esquinas. | A menudo es necesario realizar una llamada de rebaba |
El orden de las operaciones importa tanto como el acabado en sí. El revestimiento después del formado es normal; El revestimiento antes de formarlo agrietará el revestimiento en cada curva. El alivio de tensiones en el acero para resortes debe ocurrir después del conformado y antes del enchapado. Y cuando una pieza se trata térmicamente y se recubre, el tratamiento térmico puede cambiar las dimensiones lo suficiente como para requerir una operación de dimensionamiento posterior.
Herramientas: el centro de costos real
En el estampado de alta precisión, la herramienta es el producto. La prensa es una mercancía; el troquel es la propiedad intelectual que determina si la pieza está dentro de la tolerancia tanto en el recorrido 800.000 como en el recorrido 800. Los compradores que tratan las herramientas como una ocurrencia tardía generalmente terminan pagando por ellas dos veces.
| Tipo de herramienta | Estaciones | Volumen económico | Costo relativo de la herramienta | Notas |
|---|---|---|---|---|
| monoetapa | 1 | Menos de 5.000 piezas al año | 1× | Precisión simple, lenta y dependiente del operador |
| compuesto | 1 (en blanco y formar juntos) | 5.000 a 50.000 piezas | 2–3× | bueno for flat parts with one forming step |
| Progresivo | 6–20 | 50.000 piezas y más | 5–15× | La opción predeterminada para trabajos de alta precisión |
| Transferir | Múltiples, parte transportada entre prensas. | Gran volumen, piezas grandes | Alto | Se utiliza cuando la pieza es demasiado grande para una tira. |
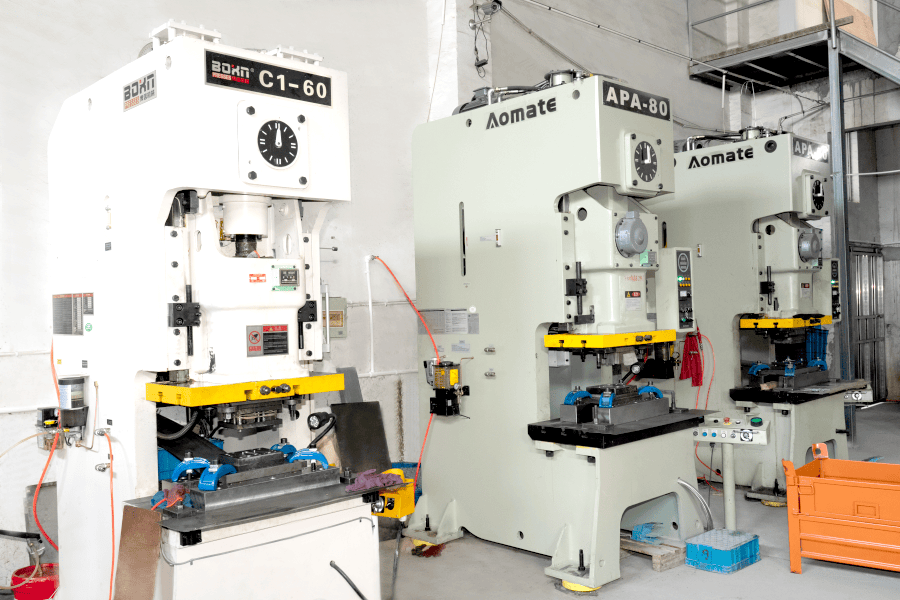 Servicios personalizados de estampado de alta precisión Alto-precision stamping using progressive, multi-station and single-punch dies, with in-house tooling, deep drawing, punching and micro-hole capabilities for prototypes through large quantities. Ver producto →
Cinco términos comerciales pertenecen a cada discusión sobre herramientas y, por lo general, ninguno de ellos se ofrece voluntariamente:
- Propiedad. ¿A quién pertenece el troquel y en qué condiciones puede el comprador llevarlo a otra imprenta? Una herramienta que solo se adapta a la prensa de un proveedor tiene un valor de transferencia limitado.
- Vida esperada. Generalmente se cotiza en trazos antes de una renovación importante. Una herramienta construida para 300.000 golpes y otra construida para 3.000.000 se ven similares en una cotización y difieren enormemente en el costo a cinco años.
- Piezas de repuesto y desgaste. Los punzones, insertos y resortes son consumibles. Si se almacenan localmente o se envían desde el extranjero determina el tiempo de recuperación después de una rotura.
- Política de revisión. Cuántos cambios de ingeniería se incluyen, a qué precio y cuánto tiempo lleva implementar un cambio.
- Subsidio de remolido. La matriz debe diseñarse con suficiente material para rectificarse varias veces antes de reemplazarla. Una herramienta puesta a punto el primer día no tiene vida útil.
El tiempo de entrega de herramientas para un troquel progresivo en el rango de 6 a 20 estaciones suele ser de 4 a 8 semanas, incluida la prueba y la aprobación del primer artículo, y es más largo cuando están involucrados sensores en el troquel, levas complejas o tolerancias de posición estrictas. Los compradores que planean el lanzamiento de un producto deben tratar ese tiempo de entrega como parte del camino crítico, no como un detalle que debe resolverse después de congelar el diseño.
Cuándo el estampado supera a otros procesos y cuándo no
El estampado de alta precisión no es automáticamente la respuesta correcta. Tiene un coste fijo elevado y un coste variable muy bajo, lo que lo hace imbatible en volumen y cuestionable por debajo de unos pocos miles de piezas.
| Proceso | Costo de instalación | Costo por pieza a 10,000 piezas | Tolerancia alcanzable | Mejor banda de volumen |
|---|---|---|---|---|
| Alto precision progressive stamping | Alto (tooling) | muy bajo | ±0,02 milímetros | 20.000 a varios millones |
| Corte por láser más plegado | muy bajo | Medio | ±0,10–0,20 mm | 1 a 5.000 |
| punzonado cnc | Bajo a medio | Bajo a medio | ±0,10 milímetros | 500 a 20.000 |
| Grabado fotoquímico | Medio | Medio | ±0,02 milímetros on thin material | 1 a 100.000, sólo piezas delgadas |
| Fundición a presión más mecanizado | Alto | Bajo | ±0,05 milímetros | 10.000 y más, geometría 3D |
El punto de cruce no es fijo. Un simple soporte plano con dos orificios podría justificar una herramienta de 3000 piezas porque la herramienta en sí es barata. Un troquel progresivo complejo con roscado interno y ocho estaciones de formación puede necesitar 50.000 piezas antes de amortizar el utillaje. La forma honesta de decidir es modelar el costo total durante la vida útil esperada del producto, incluida la probabilidad de un cambio de diseño: un cambio de diseño es barato con corte por láser y costoso con herramientas.
Existe un camino intermedio útil para productos en el rango de 2000 a 20 000 piezas: construir un troquel progresivo con menos estaciones y realizar las operaciones restantes, como el roscado y el ensamblaje, fuera de línea hasta que los volúmenes justifiquen agregarlas. Esto mantiene bajo el gasto inicial en herramientas sin comprometerse con un proceso que no escalará.
defectoos que aparecen en el estampado de alta precisión
Casi todos los defectos en el estampado de precisión tienen una causa conocida y una contramedida conocida. Lo que varía es si el proveedor ha instrumentado el proceso para detectarlo temprano. La siguiente tabla cubre las fallas que se encuentran con mayor frecuencia en la inspección entrante.
| Defect | causa habitual | Prevención |
|---|---|---|
| Rebabas por encima del límite | Inserto de punzón o matriz desgastado, espacio libre incorrecto | Liquidación del 5 al 8 % por lado, rectificado programado, altura de las rebabas monitoreada como tendencia |
| Deriva dimensional a lo largo de un recorrido | Desgaste de herramienta, error de alimentación de banda, variación de dureza entrante | Detección piloto interna, SPC en dimensiones críticas, certificados de materiales con rango de dureza |
| Fallo de torsión y planitud | Tensión residual desigual, conformado asimétrico, soporte deficiente de la tira | Disposición equilibrada de la tira, recocido para aliviar tensiones, nivelación en línea |
| Tirando de babosas y marcas de troqueles | Alivio de residuos insuficiente, geometría deficiente del troquel, lubricación débil | Sensores de detección de residuos, extracción por vacío, tratamiento de superficies de troqueles |
| Arañazos y irritaciones | Lubricación inadecuada, superficies ásperas del troquel | Herramientas recubiertas (TiN, DLC), lubricante adaptado al material |
| Grietas en las curvas | Radio de curvatura inferior al mínimo, material demasiado duro, dirección de la fibra | Radio de al menos 0,8 a 1,0 veces el espesor en acero dulce, 2 veces en acero inoxidable; recocer entre operaciones |
| Ampollas en el revestimiento o mala adherencia. | Lubricante de estampado residual, pretratamiento insuficiente | Ciclo de limpieza especificado antes del revestimiento, prueba de adhesión en el primer artículo. |
Mención aparte merece un defecto que es invisible al estampar y aparece más tarde: la tensión residual. Una pieza formada puede medir perfectamente el día de la producción y abrirse o torcerse después del enchapado, después del tratamiento térmico o después de algunas semanas de almacenamiento. Cuando la planitud sea funcionalmente importante, solicite un recocido para aliviar tensiones y una verificación de la planitud después del acabado, no antes.
Creación de una solicitud de cotización que devuelva un número cotizable
La mayoría de los retrasos en las cotizaciones se deben a la consulta, no al proveedor. Una solicitud de cotización completa para estampado de alta precisión contiene lo siguiente, y un proveedor que la recibe generalmente puede responder dentro de tres a cinco días hábiles.
- Un dibujo 2D con GD&T completo, datos de referencia y un estándar de tolerancia establecido, además de un modelo 3D donde la geometría es compleja.
- Grado del material, espesor con tolerancia, rango de temperamento o dureza y norma aplicable.
- Requisito de acabado superficial, incluido si las dimensiones se aplican antes o después del recubrimiento.
- Volumen anual, tamaño de lanzamiento de pedidos y vida útil esperada del producto. Estos tres números determinan la amortización de las herramientas más que cualquier otra cosa en el dibujo.
- Características críticas para el funcionamiento, marcadas explícitamente. Todo lo demás puede considerarse como referencia a efectos de cotización.
- Requisitos de documentación de calidad: informe del primer artículo, plan de control, certificados de materiales, nivel de PPAP si corresponde.
- Requisitos de embalaje y etiquetado, incluido cualquier esquema de contenedores retornables.
- Destino e Incoterms, ya que el embalaje y el flete de exportación afectan sustancialmente los costos de destino.
- Precio objetivo y fecha objetivo de inicio de producción, si son fijos. Los proveedores diseñarán el proceso en torno a ambos.
La omisión más común es el perfil de volumen. Una cotización basada en 100.000 piezas por año y otra basada en 2.000 piezas por año con lanzamientos mensuales difieren en más de un factor de dos en el precio por pieza, porque la configuración, la amortización de herramientas y la frecuencia de inspección se distribuyen en cantidades muy diferentes. Dar un solo número invita a cotizar ese número y a recibir una sorpresa cuando lleguen los lanzamientos reales.
Estructura de costos: lo que realmente está pagando
Comprender la estructura de costos hace que la negociación sea más productiva, porque lleva la discusión de "reducir el precio en un 8%" a "cuál de estos elementos se puede cambiar".
- Material. Por lo general, entre el 25% y el 45% del precio por pieza, dependiendo de la calidad, el espesor, la utilización del ancho de la bobina y el valor de recuperación de la chatarra. El diseño de tiras que reduce la chatarra del 30% al 22% vale más que la mayoría de las negociaciones de precios.
- Amortización de utillaje. Distribuido en el volumen cotizado. Aquí es donde las suposiciones de volumen son más importantes.
- Hora de prensa. Golpes por minuto multiplicados por el número de estaciones que ocupa la pieza. Una pieza que se puede producir en una matriz de 12 estaciones que funciona a 300 carreras por minuto es dramáticamente más barata que una que requiere 20 estaciones a 120 carreras por minuto.
- Operaciones secundarias. El roscado, el desbarbado, la soldadura, el enchapado y el ensamblaje requieren mano de obra y, por lo general, conllevan márgenes más altos que el estampado en sí.
- Inspección. A menudo subestimado. Una pieza con 40 características toleradas inspeccionadas en cada lote cuesta mucho más liberar que una con cuatro.
- Embalaje y logística. El embalaje de exportación, el desecante, la prevención de la oxidación y el flete desde el puerto hasta el destino añaden un porcentaje visible al costo de destino, especialmente para las piezas de bajo valor.
Dos costos ocultos merecen atención durante la negociación. Los supuestos sobre la tasa de chatarra se encuentran dentro del precio por pieza y rara vez se divulgan; Preguntar la tasa de desperdicio supuesta es una pregunta legítima y reveladora. La consolidación de carga es la otra: un proveedor ubicado cerca de un importante puerto de contenedores puede consolidar los envíos y reducir los costos desembarcados de maneras que una cotización no hace visibles.
Calificación del proveedor: documentos a solicitar
Un proveedor de estampado de alta precisión debería poder producir lo siguiente sin una larga búsqueda interna. Si algún elemento requiere una escalada, eso en sí mismo es información sobre la organización.
- Certificado del sistema de gestión de calidad con el organismo de certificación nombrado y el alcance que cubre el estampado de metales.
- Certificados de material para el lote específico de calefacción o bobina utilizado en el primer artículo.
- Informe de inspección del primer artículo con valores medidos frente a cada característica tolerada, sin marcas de aprobación/rechazo.
- Un plan de control de procesos que identifique qué características se verifican, con qué frecuencia y con qué instrumento.
- Lista de equipos con tonelaje de prensa, tamaño máximo de bancada, velocidad de carrera y capacidad de altura de troquel: esto muestra si las herramientas realmente encajan.
- Registros de acciones correctivas de problemas recientes de clientes. Un proveedor sin problemas registrados es nuevo o no los registra.
- Lista de subproveedores para enchapado, tratamiento térmico y cualquier operación subcontratada, ya que la mayoría de las fugas de calidad se originan fuera de la planta de estampado.
- Estándar de identificación y embalaje de muestras, incluida la trazabilidad del lote desde la bobina hasta la caja.
Una auditoría o un recorrido en vídeo vale más que un conjunto de documentos. Observar cómo se separa la chatarra, si las matrices se almacenan en estantes con registros de mantenimiento adjuntos y si el área de inspección está separada del piso de producción le dice a un comprador experimentado más sobre la capacidad que un certificado.
Trabajar con un proveedor de estampado con sede en Ningbo
Ningbo es uno de los lugares más prácticos de China para obtener piezas metálicas estampadas, en gran parte debido a la logística. El puerto maneja un volumen muy alto de tráfico de contenedores, y una fábrica dentro de aproximadamente 25 km del puerto puede mover productos terminados desde la línea de producción hasta el patio de contenedores en un solo día. Para los programas de exportación con ventanas de envío ajustadas, esa proximidad elimina una categoría de retraso que los proveedores del interior no pueden evitar.
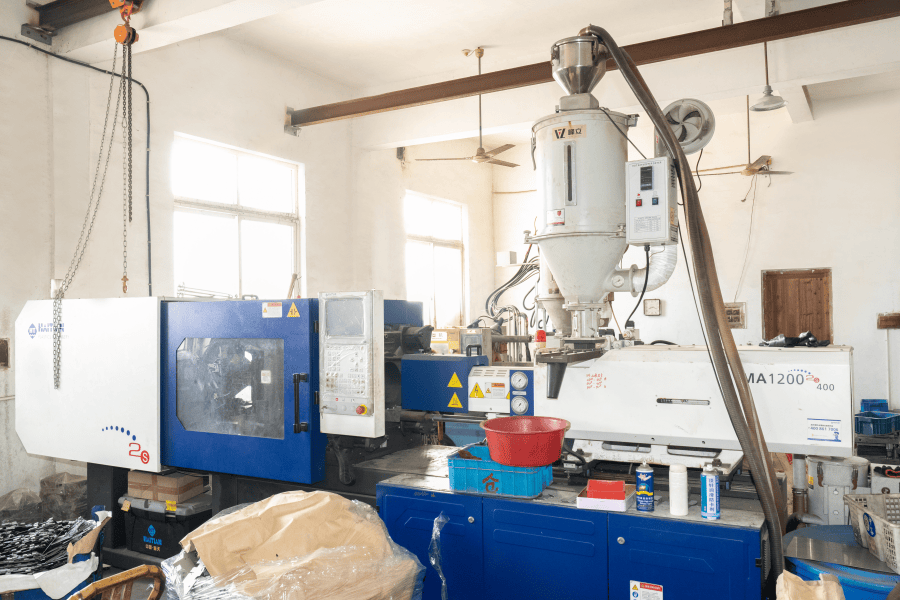
Ningbo Mingli Electric Technology Co., Ltd. es una empresa fabricante y comercial establecida en 2017, que trabaja en piezas metálicas estampadas, piezas de chapa y conjuntos fabricados, con una capacidad declarada de más de 5000 toneladas por año y un equipo de más de 50 personas. El alcance del proceso declarado de la compañía cubre cinco rutas que se corresponden con las categorías de productos: estampado de alta precisión para piezas metálicas estampadas, procesamiento de chapa para componentes de chapa y procesamiento de roscas internas, soldadura y procesamiento de plástico para trabajos de ensamblaje. El desarrollo se basa en la personalización (las piezas se fabrican según dibujos o muestras del cliente en lugar de hacerlo a partir de un catálogo) y el negocio declarado de la empresa está orientado a la exportación en Europa, América, el Sudeste Asiático y Medio Oriente.
Para los compradores, ese perfil es más útil en tres situaciones. Primero, cuando un componente ha sido diseñado en un proceso y necesita ser optimizado para el estampado, ya que la ruta de desarrollo personalizado permite una participación temprana en el diseño. En segundo lugar, cuando una pieza requiere más de un proceso (un soporte estampado con un inserto roscado y un refuerzo soldado, por ejemplo) y la consolidación evita la acumulación de tolerancias de tratar con tres proveedores. En tercer lugar, cuando los volúmenes caen entre el rango de corte por láser de lotes pequeños y el rango de herramientas dedicadas de muy alto volumen, donde un proveedor con capacidad de prensa flexible y una combinación de tipos de troqueles puede ser más económico que cualquiera de los extremos.
Se sigue aplicando la diligencia debida habitual y no se debe omitir ninguna de ellas basándose en el perfil de la empresa. Solicite el certificado de gestión de calidad y su alcance, confirme qué certificaciones específicas se poseen en lugar de las asumidas, solicite la lista de equipos con el tamaño y el tonelaje de sus piezas y pregunte directamente qué operaciones se realizan internamente y cuáles se subcontratan. Pregunte también por la tasa de desperdicio supuesta en la cotización y el intervalo de remolido para el troquel que ejecutaría su pieza. Un proveedor que responde claramente a esas cuatro preguntas suele ser un proveedor que controla su proceso.
El estampado de alta precisión recompensa a los compradores que lo tratan como una compra de ingeniería en lugar de una compra de productos básicos. La tolerancia que recibe es la tolerancia para la que se construyó la herramienta, y la herramienta refleja el dibujo que proporcionó, el material que especificó y el volumen al que se comprometió. Obtener esos tres insumos justo antes de cortar el troquel vale más que cualquier negociación de precios realizada después.
La secuencia práctica es corta. Definir características críticas y dejar que el resto sea referencia. Elija un grado de material y una tolerancia de espesor que dejen espacio para el proceso. Acuerde el método de inspección, el objetivo de capacidad y la documentación antes del primer artículo, no después de la primera queja. Y confirme, por escrito, quién es el propietario de la herramienta, cuánto tiempo se espera que dure y qué sucederá cuando cambie el diseño. Haga eso y el ±0,02 mm en el dibujo dejará de ser un riesgo y comenzará a ser una especificación.
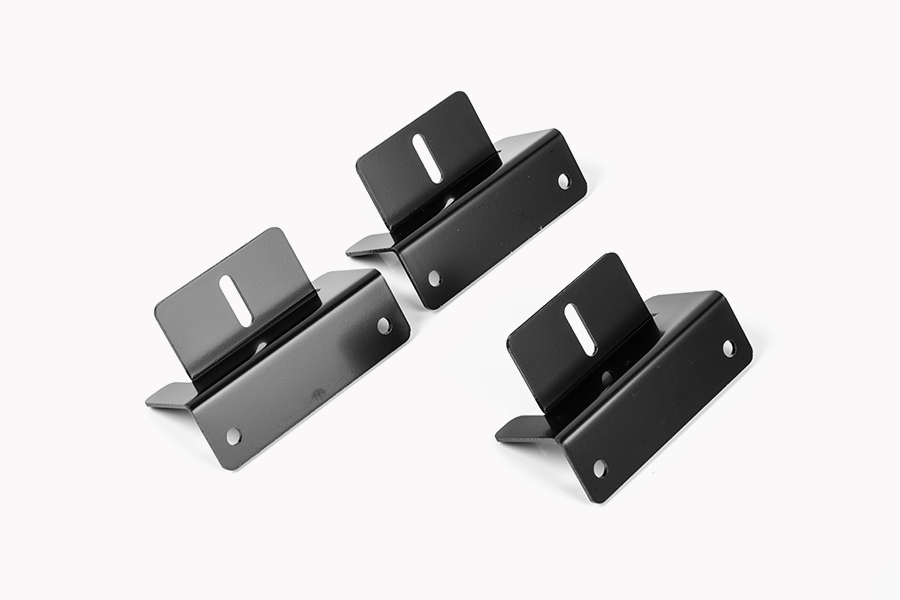
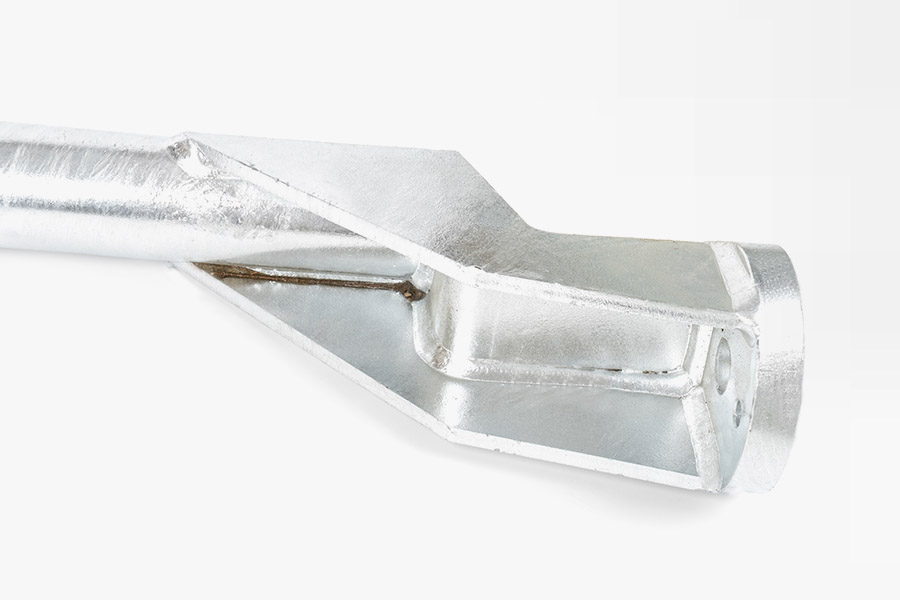
Sobre nosotros
 Company Profile
 +86-189-57809418

 Zouxi Village, Tangxi Town, Yinzhou District, Ningbo City, Zhejiang Province, China

Derechos de autor © Ningbo Mingli Electric Technology Co., Ltd. All rights reserved.
